不是零散小工具,而是把一条完整的加工准备链——出程序、出程序单、刻字、改坐标、开旧图——都收进同一个插件。
选好方案点确定,自动调起 Cimatron 官方后处理与 NC 报告,跑完自动填表、自动插图、自动打开成品单。
刀具分割 / TP 分割 / 自动换刀三套后处理,配套 90+ 列的车间级程序单模板(转速、进给、Z 深、刀长、夹持全带)。
多行单线字刻在模型平面上,中文字库 + 英文字体,字高 / 间距 / 行距 / 旋转 / 镜像 / 居中全可调,参数自动记忆,写入时窗口自动隐藏、全程不弹框。
内嵌 Python 运行环境,不需另装任何东西;deploy.bat 自动找 Cimatron 目录、编译、提权安装并摆好图标。
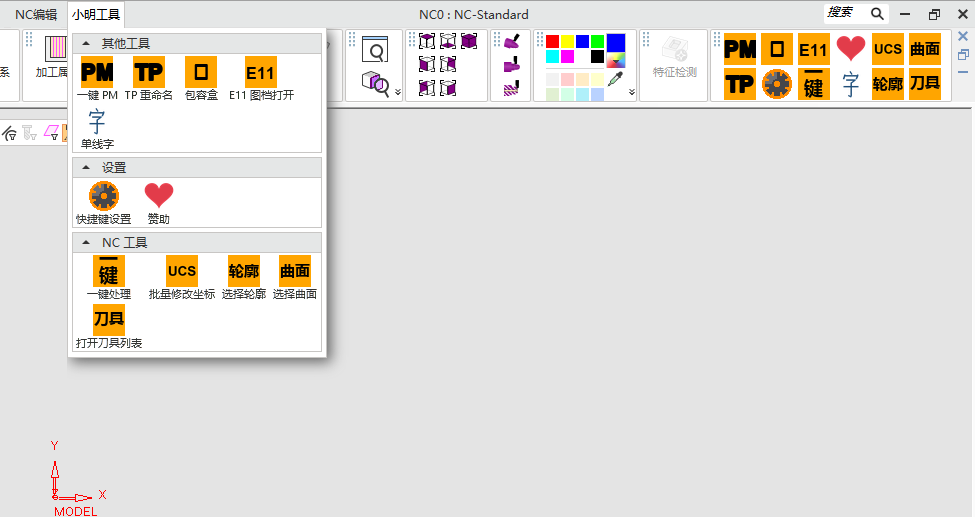
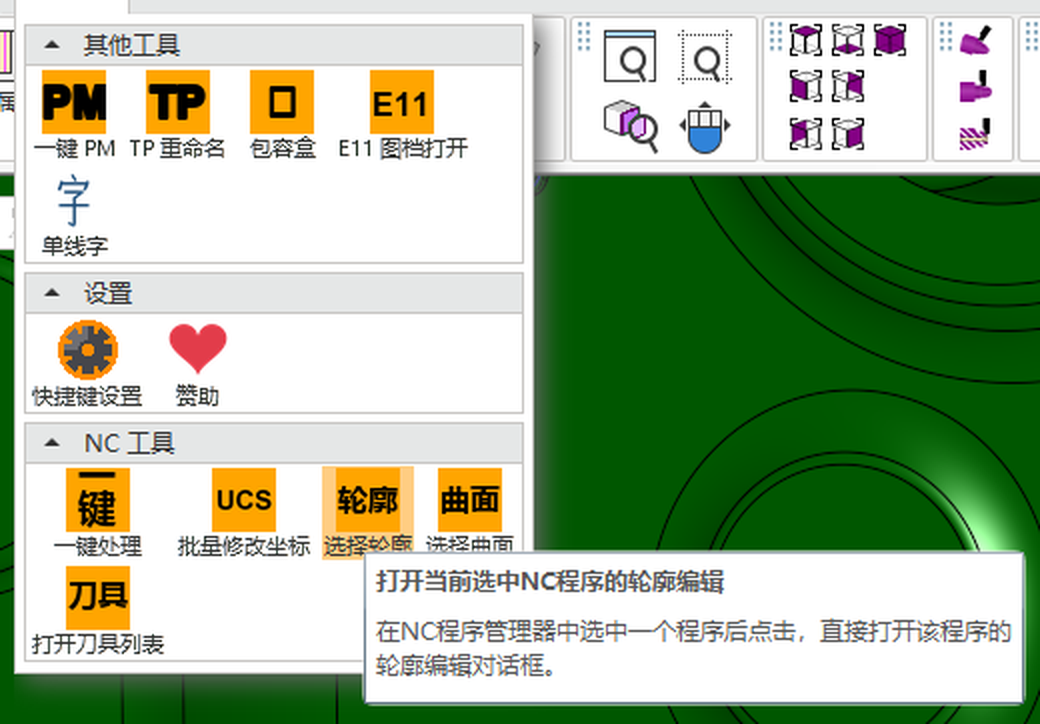
菜单结构与 Cimatron 里完全一致——小明工具 → 其他工具 / NC 工具 / 设置。带快捷键的可改键。
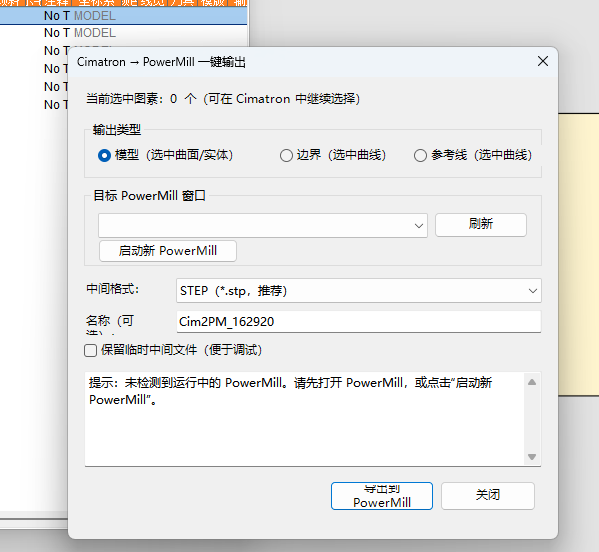
把选中的模型 / 边界 / 参考线一键送到指定 PowerMill 窗口。中间格式默认 STEP(保真好),可切 IGES 对照;导入后自动比对数量,防「假成功」。
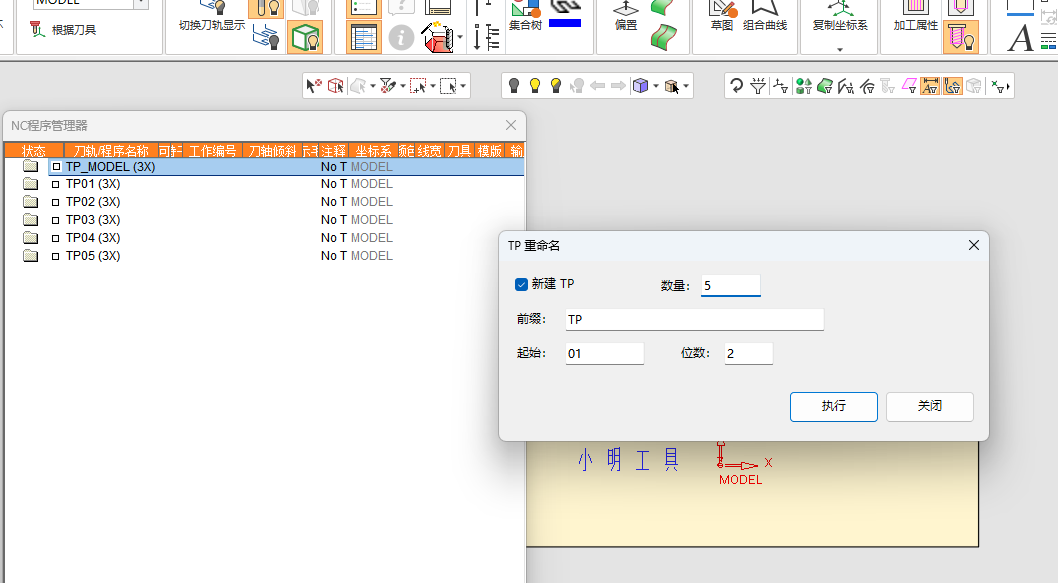
对接 PowerMill 2027自定义开头 + 递增数字批量重命名 NC 管理器里选中的 TP;也可以勾上「先新建 N 个 TP」再按规则命名。窗口非模态置顶,可边选边改。
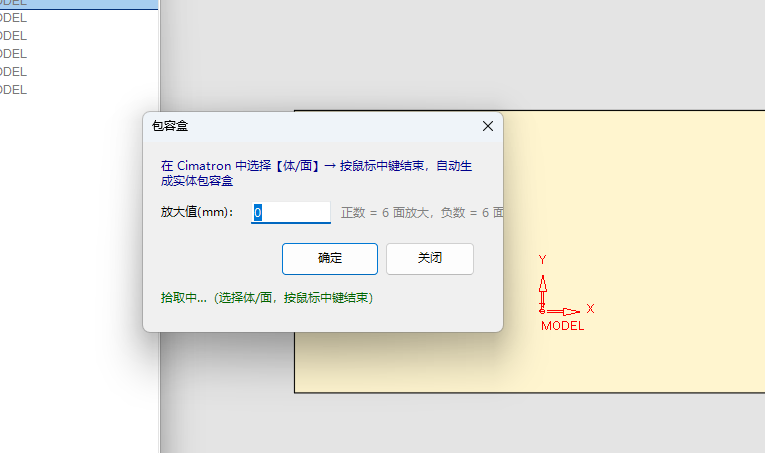
一键生成毛坯包容盒。电极模块下也能用——自动从装配里找到激活的电极零件,盒子落在零件里。
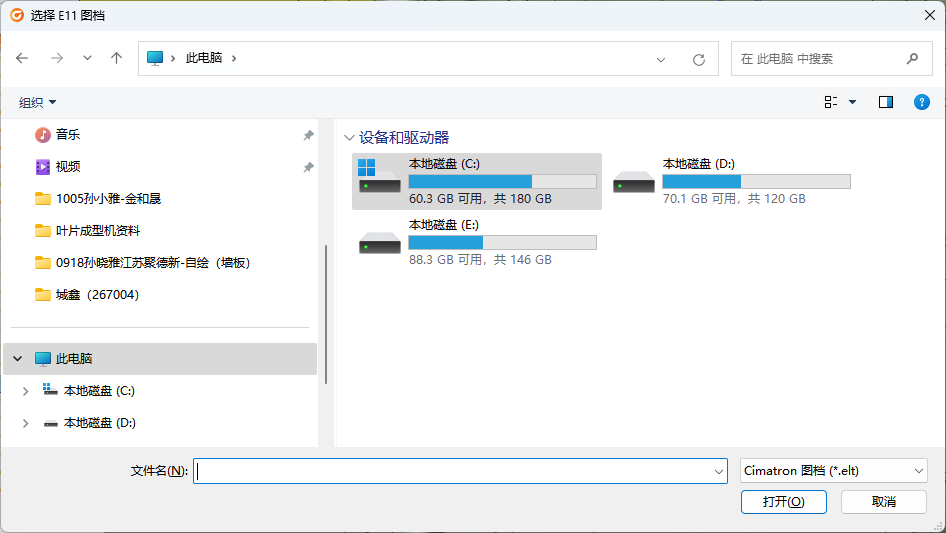
电极可用旧版 Cimatron E11 的 .elt 图档,「只能用浏览器调用」打不开?本命令改一处标记后直接在 2026 里打开。
在模型平面上刻单线文字:可多行,中文字库 + 英文字体,字高 / 字间距 / 行距 / 旋转 / 镜像 / 居中全可调,参数自动记忆。
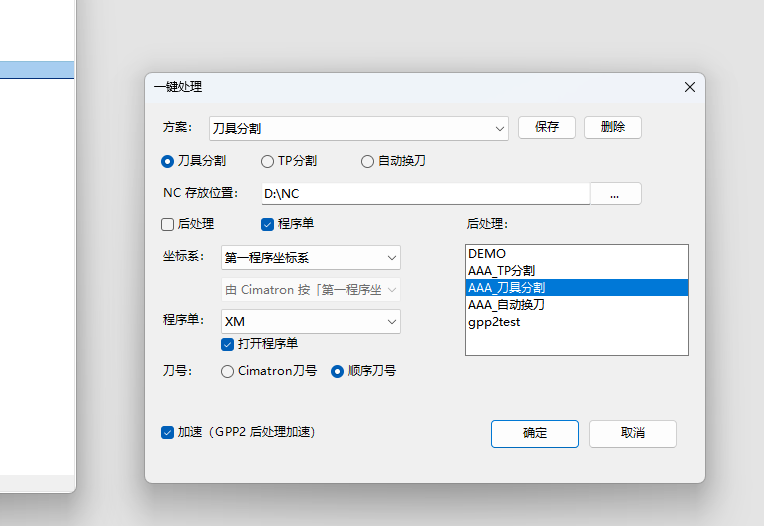
2026-09 新增本项目的主打功能:方案管理 + 后处理 + 程序单一条龙。刀具分割 / TP 分割 / 自动换刀三选一,可选 Cimatron 刀号或顺序刀号,可开 GPP2 后处理加速。
核心功能在 NC 程序管理器里选中程序,点一下直接进该程序的轮廓编辑对话框,省掉层层翻菜单。
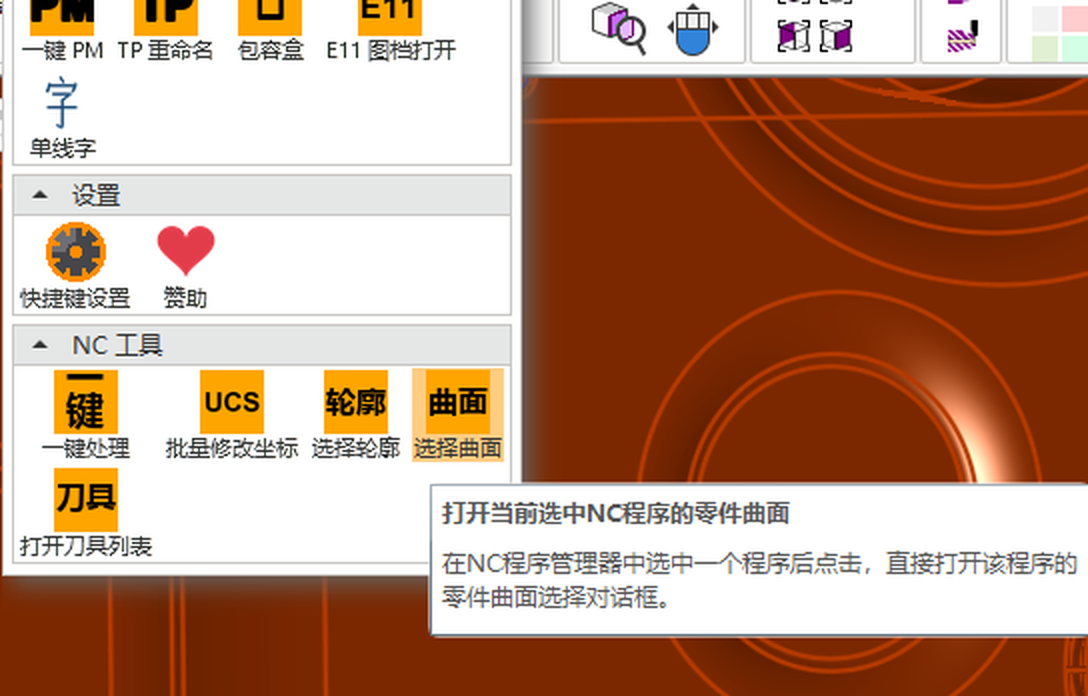
同上,直接打开当前选中程序的零件曲面选择对话框。
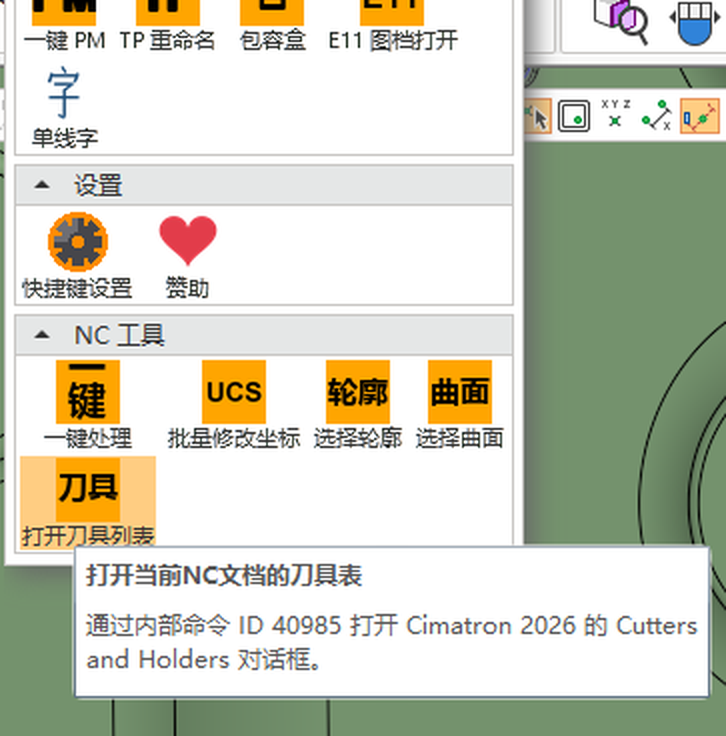
一键调起 Cimatron 2026 的 Cutters and Holders(刀具与夹持)对话框。
把 NC 管理器里的 TP 刀轨坐标系(参数 30101)和 工序坐标系(参数 3217)批量改成指定坐标。目标坐标只能从下拉选(避免打错静默失败),跑完自动回读校验并逐项报结果,改错可一键还原。
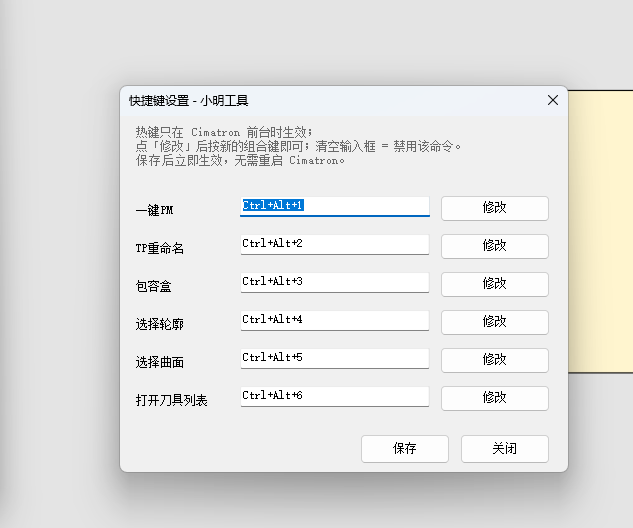
2026-09 新增不改 Cimatron 键盘系统,插件自带全局热键。默认 Ctrl+Alt+1~6,可在 Hotkeys.ini 里改;只在 Cimatron 前台生效,被占用自动失效不误触。
作者接受打赏的入口。工具本身免费无限制、不收使用费——遇到倒卖请帮忙骂回去。
每个命令都是一个独立小窗口,参数一屏排开,不用在 Cimatron 里层层翻菜单。
下面是安装包里改动最重、也最容易被同行问到的四个功能。
窗口里只有一屏参数:方案、分割方式、NC 存放位置、后处理 / 程序单勾选、坐标系、后处理选择、刀号规则、加速。点「确定」后不弹任何中间框,自动在 Cimatron 官方界面上操作。
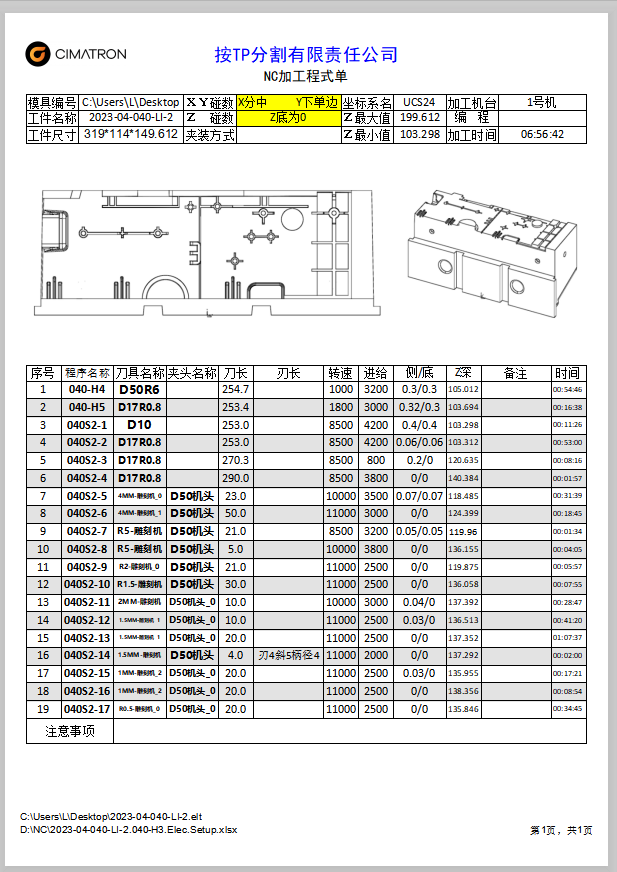
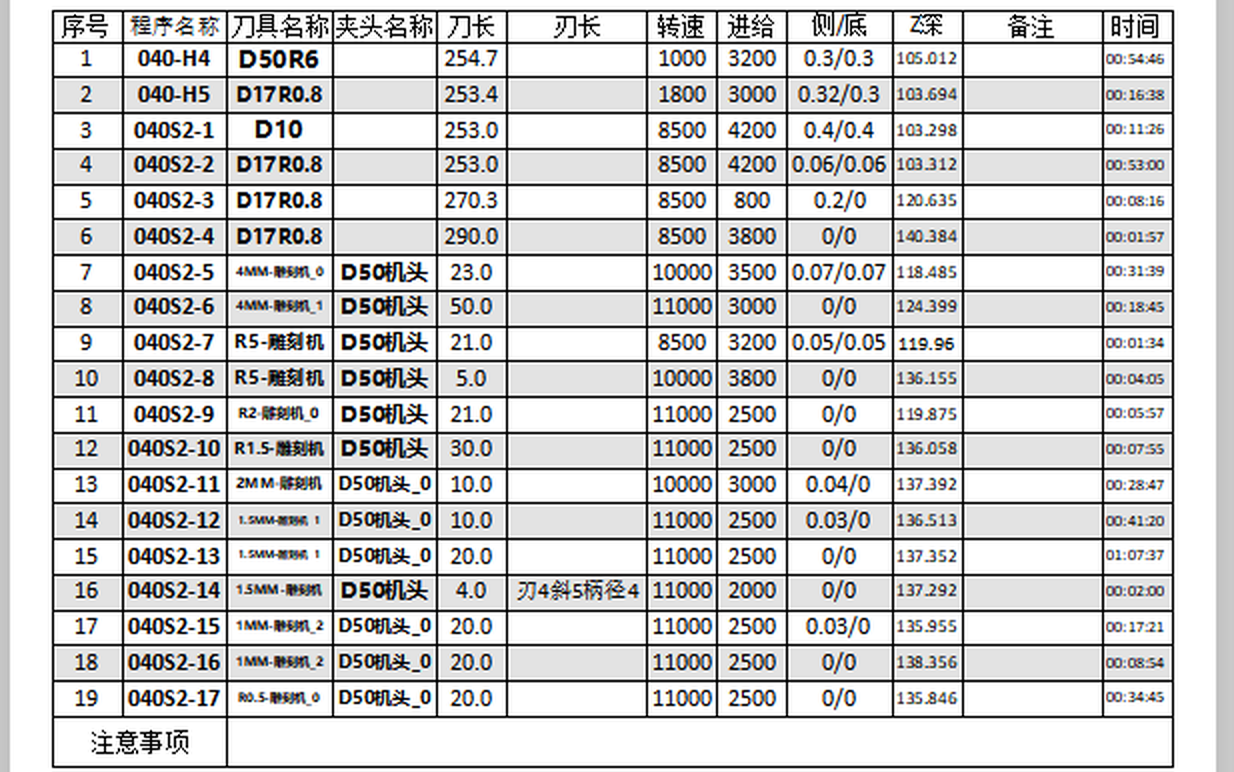
成品单自带俯视图 + 轴测图(工具自己截的图,不是软件自带的四视图),一页里装下整条程序:这台机上跑出来的单子有 19 道工序,逐条列出刀具、转速、进给、余量、Z 深与加工时间。表格覆盖到夹持段的每一节尺寸。

参数区一屏搞定:刻字内容(可多行)、中文字库、英文字体、字高 / 字间距系数 / 行距系数 / 中英比例 / 旋转角度 / 镜像 / 水平居中 / 垂直居中。下方实时显示笔画数 / 外形尺寸 / 缺字。所有参数自动记忆。
%APPDATA%\小明工具\单线字_调试.log(每次写入的最终坐标都记在日志里)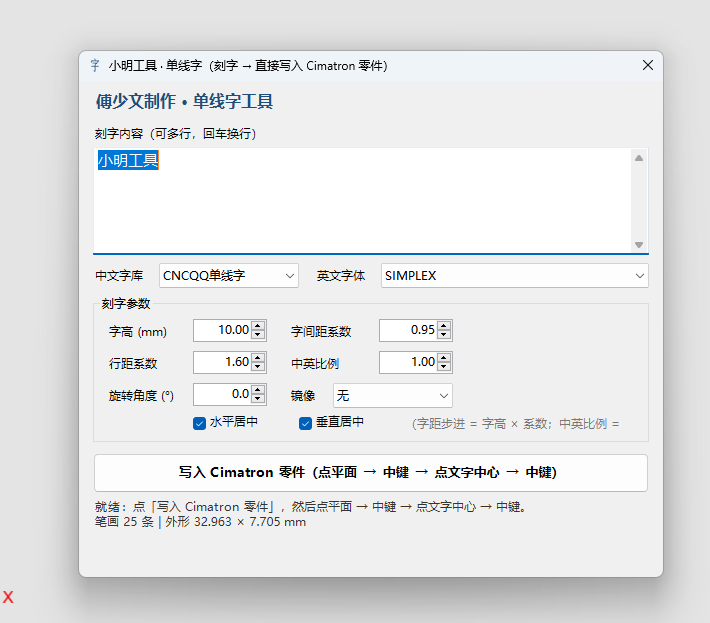
打开的瞬间自动读取——把处理列表里所有 TP 与工序列出来(含各自当前坐标、UID、参数节点),同时自动借一个 TP 打开 Cimatron 的「修改刀轨」对话框,把下拉框里真正会接受的全部候选坐标读出来填进「改成」,再自动点取消关掉(纯只读探测)。
%APPDATA%\小明工具\批量修改坐标_调试.log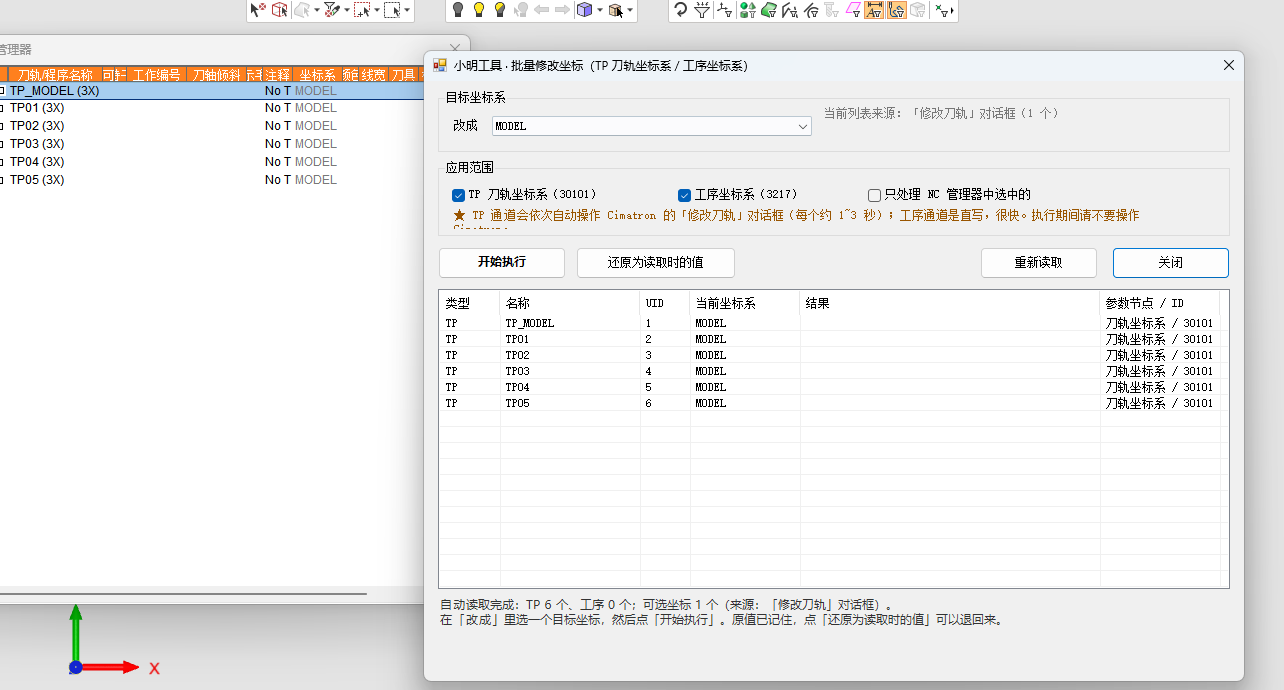
「一键处理」里那个「后处理选择」下拉,选的就是它。纯 Cimatron GPP2 实现、零外部依赖, 参数全摆在面板上直接调;真要动格式时源码是明文的,改完一行命令重编即可。
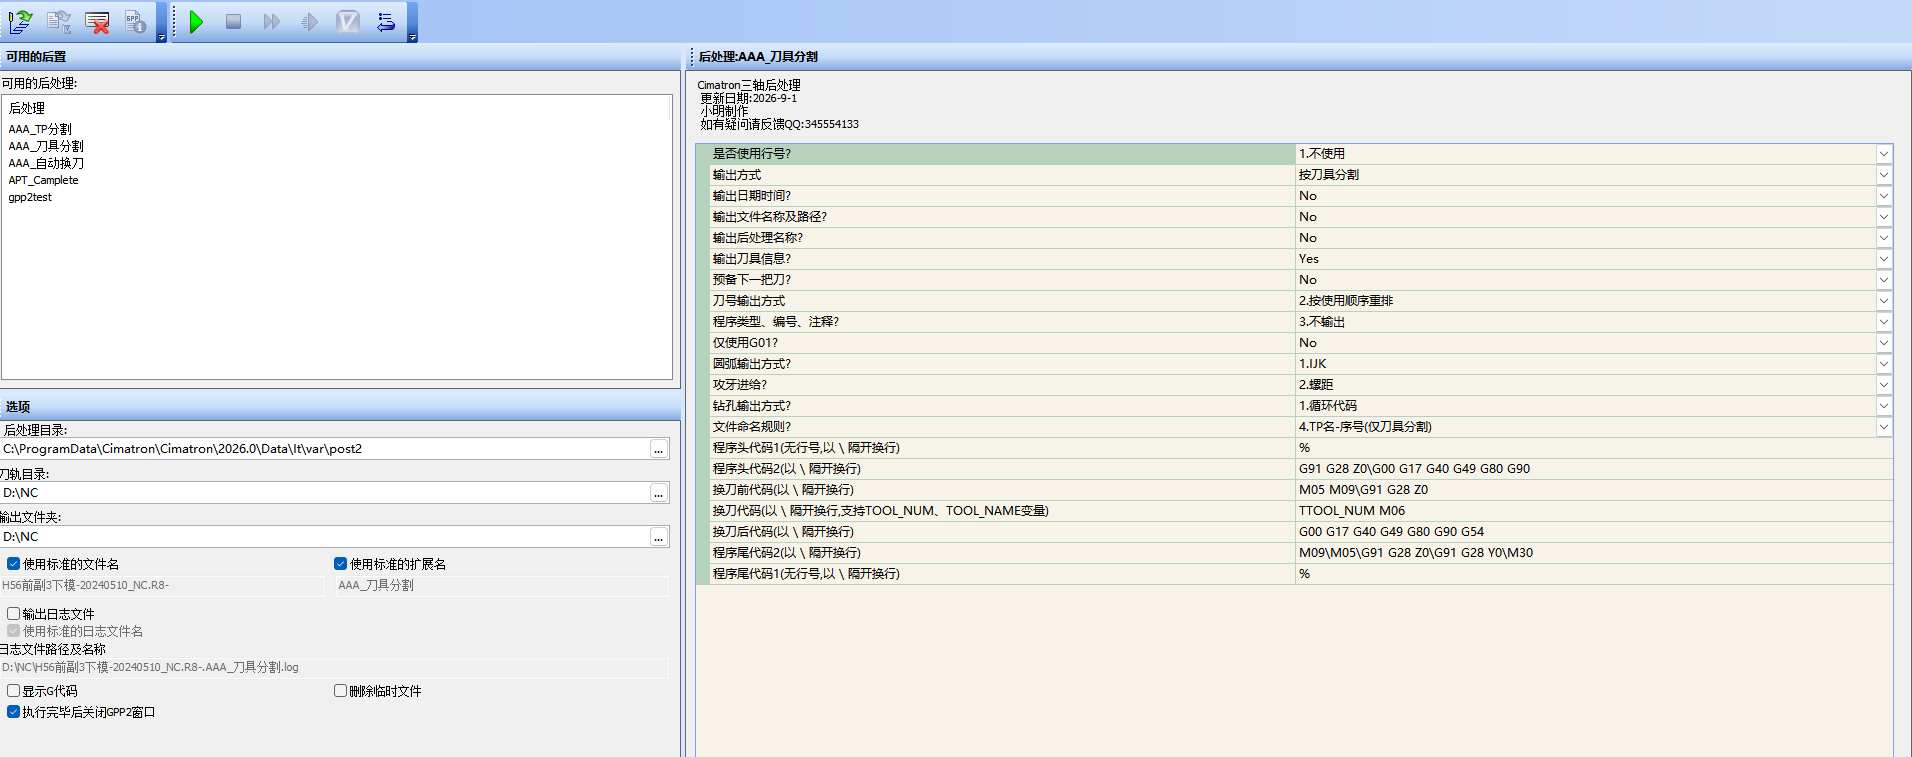
| 输出方式 | 一次出来的程序 | 程序名怎么起 | 用在哪 |
|---|---|---|---|
| 自动换刀 | 整条纸带一个 .NC,中间换刀照常输出 | TP 名 | 单台机一把一把接着干:程序不拆,操作工不用换文件 |
| 按 TP 分割 | 一个 TP 一个 .NC | TP 名 / TP名-刀具名 | 按工序下发,一段一段跑、一段一段对 |
| 按刀具分割 | 一把刀一个 .NC | 序号-刀具名 / TP名-序号 / TP名序号-刀具名 | 按刀具装夹排产:一把刀装上去,几个零件的几道工序一起跑完 |
FEN,到那里就自动断一个新程序。
程序名规则与输出方式是联动校验的 —— 选了「按 TP 分割」却挑到只有刀具分割才有的命名规则,
它会自动纠正到合法值,不会甩给你一堆名字混乱的文件。
| 项目 | 实际行为 |
|---|---|
| 程序头尾(共 7 段) | 程序头 1/2、换刀前、换刀、换刀后、程序尾 1/2 全部可编辑,用 \ 分隔多行。换刀代码里能直接写 TOOL_NUM / TOOL_NAME 变量;程序头里写 O8888,输出时自动换成 TP 名 —— 顺手就把程序号做出来了 |
| 刀号 | 跟 Cimatron 刀号,或按使用顺序重排(内置 60 把刀的映射表,同一把刀反复调用不会重复编号) |
| 刀具补偿号 | 自动换刀模式下 T / H / D 三者始终一致(跟刀号或跟重排都跟随);分割模式下固定 D01 —— 单刀程序里 D 号乱跳是最容易撞刀的老毛病 |
| 行号 | 不使用 / 普通行号 / 换刀前 N 号(只自动换刀模式有,独立递增,正好做成给老系统看的顺序号) |
| 圆弧与钻孔 | 圆弧 IJK 或 R 随选;钻孔可直接出循环代码,也可整段展开成 G01(支持 G81 / G73 / G83 / G76);攻牙可选按进给或直接输出螺距(F = 进给 ÷ 转速)。碰到不能模拟的循环会明确停下提示,不会静默漏掉 |
| 进给值 | 强制四舍五入到 2 位小数,不会出现 F1234.5678 这种 Cimatron 单精度浮点尾巴 |
| 转速 | 换刀即视为新程序边界,强制重发转速与转向(否则模态会把「和上一把刀转速相同」的那次吞掉);转速或转向任一变化就输出,同一程序内换向而转速不变也能正确输出 |
| 附带信息 | 日期时间 / 图档名与路径 / 后处理名 / 刀具名·直径·R 角,都可勾选输出进程序头 |
| 收尾与清理 | 按图纸名自动建 NC\图纸名 文件夹并把 .NC 移进去;跑完自动清掉 *.bat *.xml *.msg *.txt *.log 等临时文件 |
一条纸带里真出现了不止一个坐标系,跑完会弹「有不同坐标系,请检查」,但不中断后处理 —— 先把程序交到你手上,再决定怎么处理。
判据比的是坐标系名字,所以带「转换程序」的 TP 不会误报。旧做法比的是原点位移量,而转换程序本来就有位移(工件被挪到了新位置),于是凡带转换程序必报 —— 这个误报在这里已经修掉了。
「按 TP 分割」的前提是一个 TP 一把刀。真碰到一个 TP 里有多把刀,它会立刻中止并弹出 <TP 名>内有不同刀具,请检查 —— 当场报,报的是本次这个 TP。
旧版本是「要等下一次后处理才弹,弹出来还写着上一次的 TP 名」,这种报警等于没有。修法是每次弹窗前先清掉上次残留的脚本,从根上断掉复用旧消息的路。
Cimatron 后处理列表里看到的 AAA_TP分割 / AAA_刀具分割 / AAA_自动换刀 是三个条目,
但装进去的是同一份编译产物,差别只在参数面板。
.ex2 是明文:要加公司自己的程序头尾、改换刀格式,不用等作者GPPCOMP.exe,一条命令 GPPCOMP.exe AAA.ex2 就重编出新 .dx2部署包自带运行环境(Python + openpyxl + Pillow,约 30 MB),安装时会自动放到软件目录下,不需要另装任何东西。
确保软件已完全退出,否则 dll 被占用会被拒绝覆盖。
清掉后台残留进程,防止文件锁定。
deploy.bat自动扫描 Cimatron 安装目录 → 用系统自带 C# 编译器编译 → 提权复制 dll、图标并注册命令。找不到 2026 目录时会让你手动输入(形如 C:\Cimatron\Cimatron\2026.0\Program)。
工具栏出现「小明工具」即成功。若没出现,重置面板或手动把工具栏加上即可。
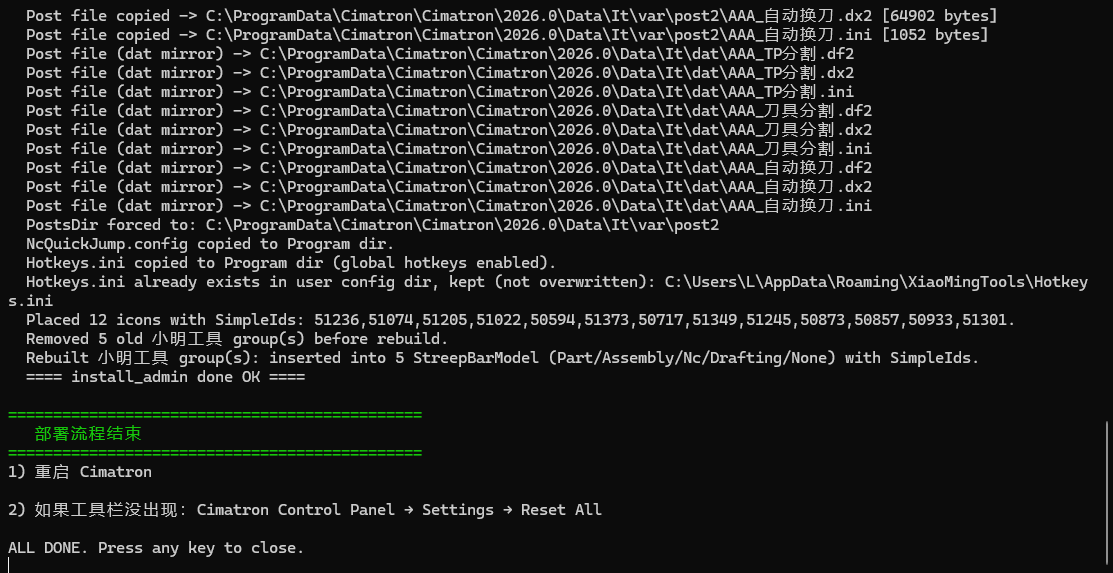
install_admin done OK + ALL DONEundeploy.bat 即可,会自动清理命令注册与图标。
| 命令 | 默认热键 | 说明 |
|---|---|---|
| 一键 PM | Ctrl+Alt+1 | 输出选中图素到 PowerMill |
| TP 重命名 | Ctrl+Alt+2 | 批量重命名 / 新建 TP |
| 包容盒 | Ctrl+Alt+3 | 生成毛坯包容盒 |
| 选择轮廓 | Ctrl+Alt+4 | 打开选中程序的轮廓编辑 |
| 选择曲面 | Ctrl+Alt+5 | 打开选中程序的零件曲面 |
| 打开刀具列表 | Ctrl+Alt+6 | 打开刀具与夹持对话框 |
热键只在 Cimatron 处于前台时生效;被其他程序占用则自动失效(命令本身不受影响)。删除 Hotkeys.ini 即恢复默认。
这个版本主要在三件事上发力:程序单更准、单线字更好用、坐标批量改更可靠。
单线字 / 批量修改坐标 现在部署一次就有图标,不再需要「先启动一次 Cimatron 再部署第二次」。
根因是等报告时 12 秒无条件判完,把还在后台渲染的报告打断并静默跳过填表。现在报告场景宽限放宽到 90 秒,且报告未落盘就不切视图、状态行明确提示。
电极模块的活动文档是装配文档,原来会报「既不是 IMdlrModel 也不是 INcModel」。现在自动从装配里取激活的电极零件模型,盒子落在电极零件里。
坐标系判据从「原点位移量」改成比坐标系名字,带转换程序的 TP 不再误报「有不同坐标系」;同一 TP 多刀具的中止报警从「下次才弹、还报上一次的 TP 名」改成当场弹、报本次的 TP。另修掉自动换刀时前后转速相同、第二把刀不输出转速的问题。
中间格式下拉新增 STEP(推荐,保真更好),导出后按真实扩展名三级探测;导入前后比对实体 / 参考线 / 边界数量,抓住 PowerMill「返回成功但其实没导进来」的假成功。
TP 刀轨坐标系与工序坐标系批量改;目标坐标只信「修改刀轨」对话框给出的合法列表,不凭「模型里有」判断。
视图恢复为工具自己截的俯视 + 轴测横向并排;打印页脚改为图档路径 + 程序单路径;三个成品单的模具编号 / 坐标系名统一从 Sheet1 同步写入,顺手修掉「自动换刀」的 #REF!。
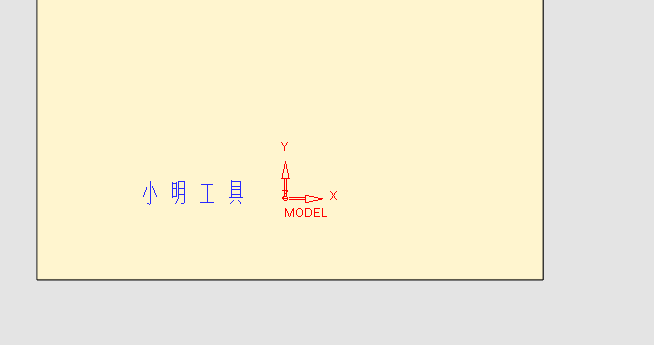
刻字内容可多行,中文字库 + 英文字体,参数自动记忆;写入后窗口自动隐藏,拾取平面与中心点即生成,全程不弹提示框。
本版本(V5.6)只适配 Cimatron 2026。安装时脚本会自动扫描安装目录并筛选 2026;找不到会让你手动输入 Program 目录。
先确认 Cimatron 已完全退出后再部署。若命令能点但没图标,重置面板或手动设置工具栏即可。极少数情况(新命令尚未进固定 ID 表时)需要启动一次 Cimatron、关掉、再跑一次 deploy.bat 补图标;在此之前用主菜单一样能用。
页脚只在打印预览 / 页面布局视图 / 实际打印时显示,这是 Excel/WPS 页脚本身的特性,不是没生效。用打印预览看即可。
方向不对就改「旋转角度」重写,或点一个【坐标系】来当刻字平面。位置偏多半是中心点点在了面上——平面按鼠标位置换算会有误差,点【实体顶点 / 端点】最准。竖直面、斜面尤其明显。每次写入的最终坐标都记在 %APPDATA%\小明工具\单线字_调试.log 里,可对照排查。
V5.6 已修掉最常见的静默跳过(报告渲染被打断)。若仍不出,请确认图档建立了零件与毛坯、坐标正确,并查看 C:\ce_images\shot_perf.log 里的报告探针状态。
QQ / 微信同号:345554133。反馈时把对应的调试日志一起发过来(都在 %APPDATA%\小明工具\ 下),定位快很多。
一个压缩包,包含部署脚本、插件 dll、命令图标、内嵌 Python 环境与三套三轴后处理。解压 → 关 Cimatron → 双击 deploy.bat。
提取码 urn7
适配 Cimatron 2026.0 · 反馈 QQ 345554133
觉得好用就打赏作者 · 机器一响,黄金万两
装 Cimatron 本身就是件磨人的事——先断网、再一步步点向导、路径要手填、装完还得单独折腾汉化。 这个工具把这一整套压成两个按钮。顺序是先装好 Cimatron,再上小明工具,别反了。
一个 .exe 就够,Win10 / Win11 自带 .NET Framework 4.8 直接能跑。程序要管理员权限(会弹一次 UAC)——断网、恢复网卡、往 C:\Program Files 里写东西都需要。
Cimatron\Disk1\setup.exe安装日志.log。万一工具被强杀、网卡没恢复,重新打开它会提示恢复,也可以用 --restore-net 手动把网络接回来。
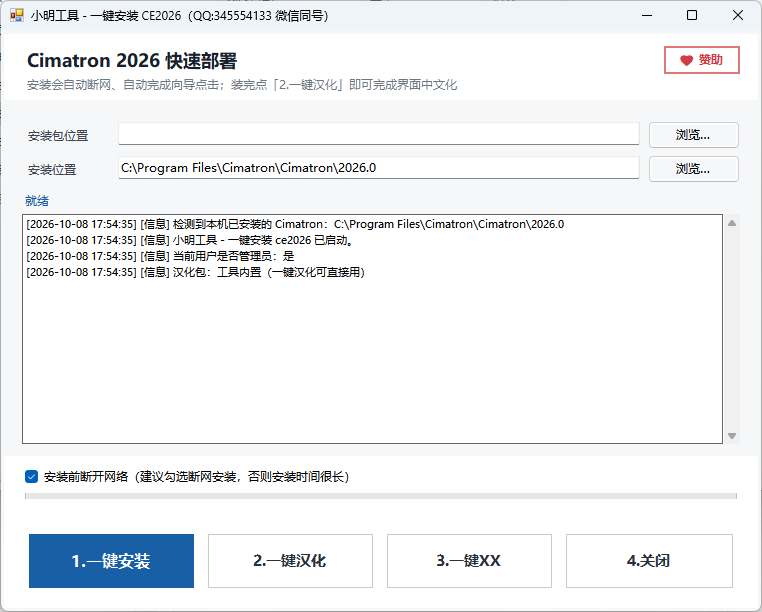
自动定位安装包并验签 → 断开本机所有网卡(有线和无线)→ 调起 setup.exe 并接管向导点击:下一步 → 勾「我接受许可协议条款」→ 填目标文件夹 → 跳过启动授权文件管理器 → 完成。装完自动把网络恢复回去。
官方简体中文语言包已经编在工具里,点一下静默装完,界面直接变中文。装之前会检查 Cimatron 是否还在运行;在运行会先问你要不要结束进程(有没保存的模型记得先存)。
这个位置的按钮还空着,具体做什么没定,先用「4.关闭」收尾。
它体积大、又牵扯 Cimatron 官方安装包,所以不挂网盘——加作者 QQ 直接传给你,装的过程中卡住了也能当场问。
QQ / 微信同号 345554133 · 加好友写一句「CE2026」,我知道来意
工具一直免费 · 想赞助的话扫这里